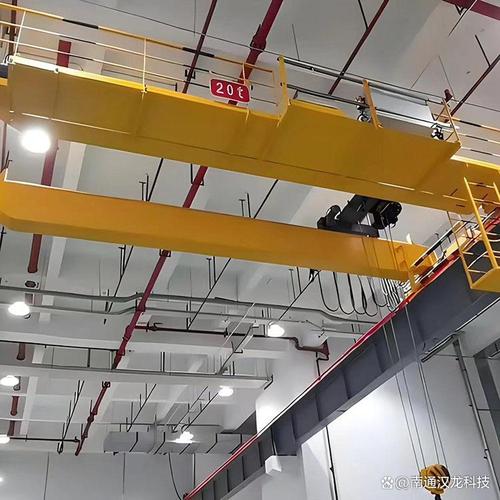
一、南通起重机钢结构件加工产业概述
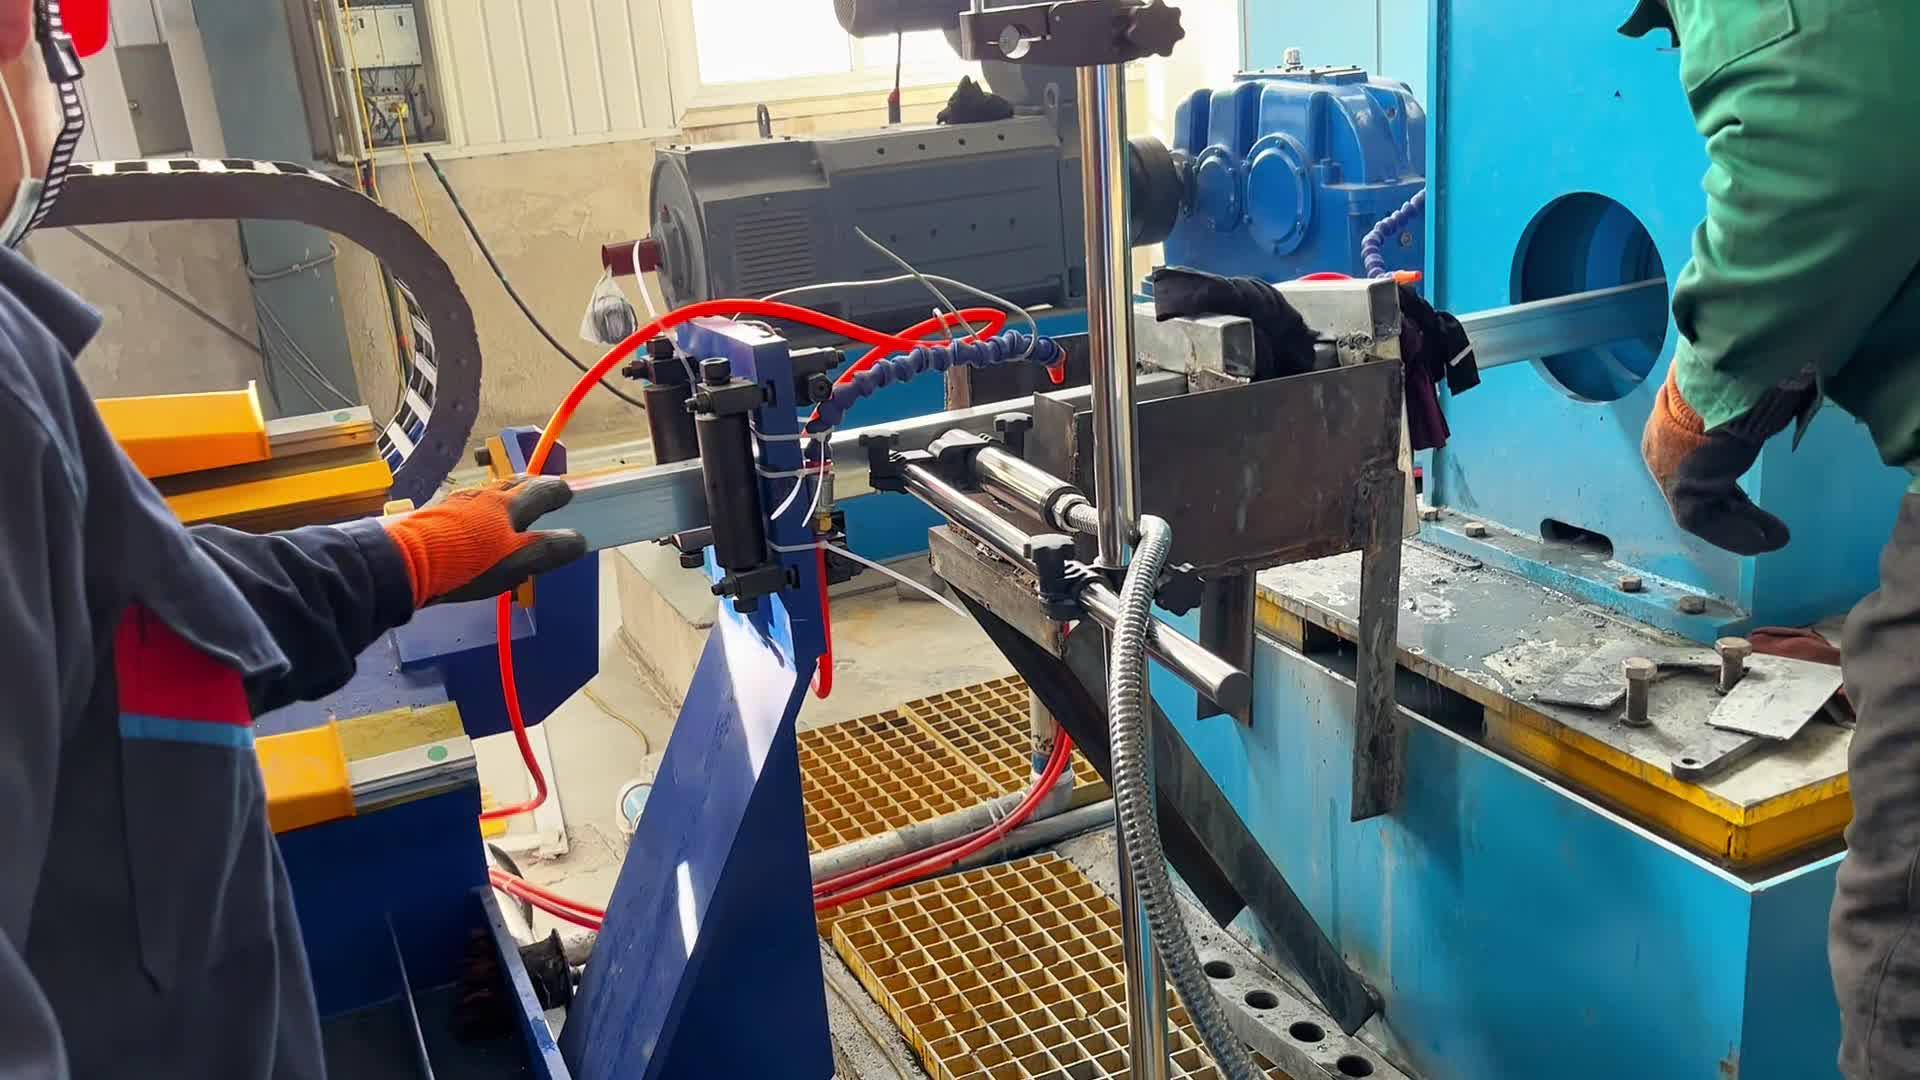
南通地处长江三角洲北翼,是我国重要的高端装备制造基地之一,在起重机钢结构件加工领域拥有深厚的产业积淀。依托沿江沿海的区位优势和完备的船舶重工、港口机械产业链,南通形成了从钢材预处理、下料成型、焊接组装到表面涂装(喷涂、喷塑)的完整加工体系,能够为门式起重机、桥式起重机、塔式起重机、门座起重机等各类起重设备提供高质量的钢结构件配套服务。
二、钢结构件焊接加工要点
焊接是起重机钢结构件制造的核心工序,直接决定构件的承载能力与使用寿命。南通地区的加工企业通常从以下几个方面严控焊接质量:
- 材料与下料:起重机钢结构件多采用Q345B、Q355B等低合金高强度结构钢,下料前需进行材质复验,采用数控切割或等离子切割保证尺寸精度,并对坡口进行打磨清理。
- 焊接工艺评定:针对主梁、端梁、支腿、小车架等关键受力构件,需按NB/T 47014或相关标准进行焊接工艺评定(PQR),并据此编制焊接工艺规程(WPS),明确焊接方法(如CO₂气体保护焊、埋弧焊)、焊接参数、预热与层间温度控制要求。
- 焊工与过程控制:焊工须持有效资格证书,重要焊缝(如主梁翼缘板与腹板的角焊缝、对接焊缝)应按不低于20%的比例进行超声波或射线探伤,确保焊缝内部质量达到GB/T 3323或JB/T 4730规定的合格级别。
- 变形控制与矫正:采用合理的焊接顺序、对称施焊、反变形法等措施控制焊接变形,焊后对主梁上拱度、旁弯等关键几何参数进行检测与火焰矫正。
三、喷涂与喷塑加工工艺
表面涂装是起重机钢结构件防腐的关键环节。南通加工企业可根据使用环境与客户要求,选择喷涂(液体涂料)或喷塑(粉末涂料)两种工艺路线。
(一)喷涂加工
喷涂工艺适用于大型、异形钢结构件,常用配套体系为环氧富锌底漆+环氧云铁中间漆+聚氨酯面漆或氟碳面漆,总干膜厚度通常控制在200~320μm。工艺流程包括:
- 表面预处理:采用抛丸或喷砂除锈,达到Sa2.5级,表面粗糙度控制在40~80μm,并在4小时内完成底漆涂装;
- 调漆与喷涂:按涂料说明书控制混合比例与熟化时间,采用高压无气喷涂保证膜厚均匀,每道涂层间需检查干膜厚度与附着力;
- 固化与检验:按环境温湿度控制干燥时间,最终进行膜厚检测(磁性测厚仪)和附着力划格试验。
(二)喷塑加工
喷塑(静电粉末喷涂)具有无溶剂排放、涂层致密、一次成膜厚等优点,适用于中小型钢结构件及对外观要求较高的部件。工艺流程为:工件除油除锈→磷化或硅烷处理→干燥→静电喷粉→180~200℃固化→冷却检验。涂层厚度一般为60~100μm,需关注工件接地、粉末回收和固化炉温度均匀性。
四、质量管控与常见问题
焊接与涂装环节的常见质量问题包括:焊缝气孔、咬边、未熔合;涂层起泡、流挂、露底、附着力不足等。南通加工企业普遍建立了从原材料进厂、工序自检互检、无损检测到涂装环境监控的质量控制体系,并对每一批次构件建立可追溯的质量档案,确保出厂产品符合GB/T 3811《起重机设计规范》及客户技术协议要求。
五、选择加工服务商的建议
业主在选择南通的起重机钢结构件焊接与喷涂喷塑加工服务商时,建议重点考察:企业是否具备相应的焊接资质与探伤能力、涂装车间是否具备温湿度控制条件、过往起重机钢结构件项目业绩以及是否能够提供完整的质量证明文件(材质证明、焊接记录、探伤报告、涂装检测报告)。综合评估后择优合作,才能保障起重机整机的安全性与耐久性。