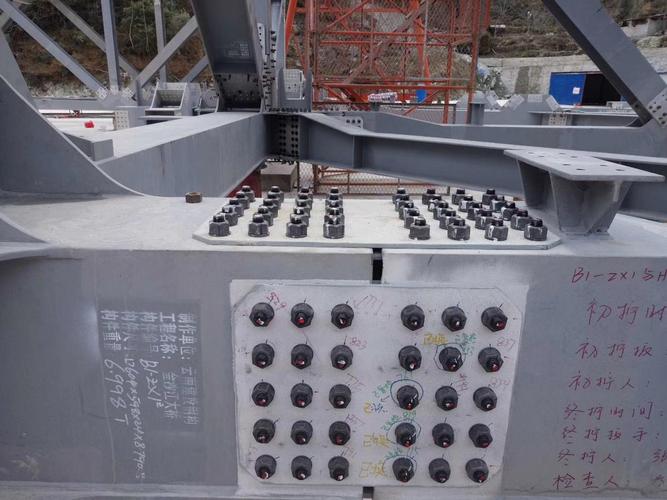
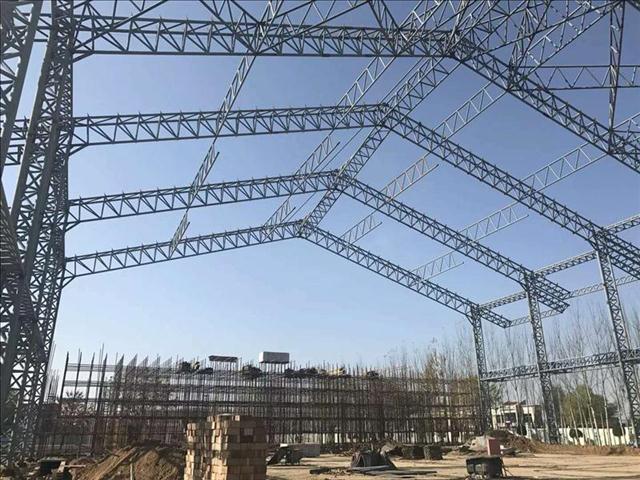
钢结构车间柱子处理是工业厂房建设中的核心环节,其质量直接关系到整个车间的结构安全、使用寿命和生产运营的稳定性。与此钢结构件的加工与处理贯穿于柱子制作、安装和维护的全过程。本文将围绕钢结构车间柱子的处理方法和钢结构件的相关技术要点进行系统阐述。
一、钢结构车间柱子的类型与特点
钢结构车间柱子通常根据使用功能和受力情况分为几种类型。常见的有格构式柱、实腹式柱和钢管混凝土柱。格构式柱由肢件和缀材组成,适用于大跨度、重荷载的车间;实腹式柱多为H型钢或焊接箱形截面,构造简单、受力明确;钢管混凝土柱则兼具钢与混凝土的优点,承载力和抗震性能优越。明确柱子类型是选择处理工艺的前提。
二、柱子处理的关键环节
1. 表面预处理
钢结构件在加工前必须进行表面处理,包括除锈、除油和除污。通常采用喷砂或抛丸工艺,使钢材表面达到Sa2.5级标准,粗糙度控制在40~75μm。这一步骤直接影响后续涂层的附着力,是保证防腐效果的基础。
2. 切割与成型
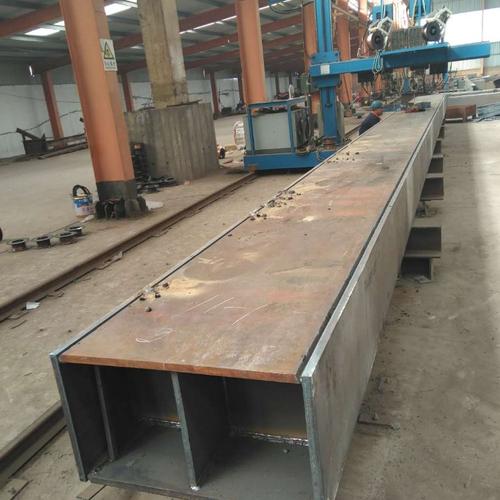
柱子的钢结构件需要经过精密切割和成型。常用方法有火焰切割、等离子切割和激光切割。对于厚板柱体,火焰切割效率高、成本低;对于精度要求高的连接节点,宜采用数控等离子或激光切割。切割后需去除毛刺、熔渣,并进行坡口加工,为焊接做好准备。
3. 焊接与装配
柱子的焊接是钢结构件处理中最关键的工序。焊接前应制定合理的焊接工艺规程,控制焊接电流、电压、速度和层间温度。对于重型柱,需采用对称施焊、分段退焊等方法控制变形。焊缝质量应按一级或二级标准进行超声波或射线探伤检测,确保无裂纹、未熔合等缺陷。
4. 矫正与加工
焊接后柱子可能出现弯曲或扭曲变形,需通过机械矫正或火焰矫正予以修正。机械矫正采用压力机或矫正机,火焰矫正则利用局部加热和冷却产生的塑性变形来调整。矫正后柱子的直线度应满足设计规范要求,一般不超过柱长的/1000,且不大于10mm。
三、钢结构件的防腐与防火处理
1. 防腐涂装
钢结构车间柱子长期处于工业环境中,易受腐蚀性气体和湿度影响。防腐处理通常采用底漆、中间漆和面漆配套体系。底漆多为环氧富锌底漆,提供阴极保护;中间漆为环氧云铁,增加屏蔽作用;面漆可选用聚氨酯或氟碳涂料,提高耐候性。涂层总厚度一般不低于200μm,特殊环境需适当加厚。
2. 防火保护
根据建筑防火设计规范,钢结构柱子的耐火极限要求通常为2~3小时。常用的防火保护措施包括喷涂防火涂料、包覆防火板和浇筑混凝土。薄型防火涂料适用于耐火极限要求较低的场合,厚型涂料则用于高层或重要厂房。施工时需控制涂层厚度和粘结强度,确保在火灾条件下有效隔热。
四、钢结构件加工的质量控制要点
1. 材料控制
所有钢材和连接材料应具有质量证明书,并按要求进行复验。重点检查钢材的化学成分、力学性能和尺寸偏差,确保符合设计文件和现行标准的要求。
2. 过程控制
建立从下料、切割、组装、焊接到涂装的全过程质量跟踪体系。每道工序完成后应进行自检、互检和专检,填写检验记录。对于隐蔽工程,如焊缝内部质量和涂层防腐层,应在覆盖前验收合格。
3. 成品保护
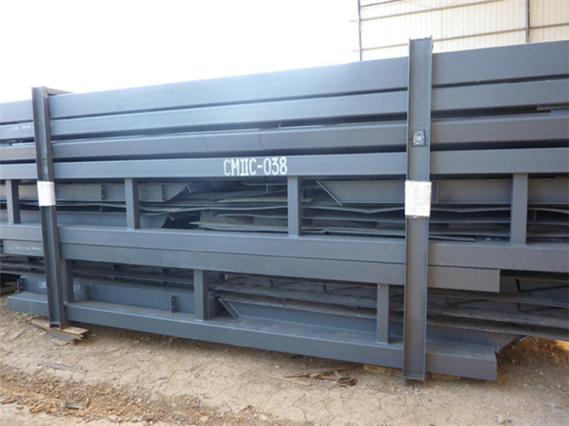
加工完成的柱子钢结构件在运输和堆放过程中应采取措施防止损坏和变形。运输时使用专用支架,避免碰撞;堆放场地应平整、干燥,垫木位置合理,防止柱身弯曲和涂层破损。
五、
钢结构车间柱子的处理和钢结构件的加工是一项系统性工程,涉及材料、工艺、检测和维护等多个方面。只有严格控制每一道工序,才能保证柱子的承载能力和耐久性,为工业车间的安全运行提供可靠保障。随着智能制造和绿色建造技术的推广,钢结构件的加工也将朝着更高效、更环保的方向持续发展。