在现代桥梁工程中,桁架桥与全螺栓连接钢箱梁结构体系因其优越的力学性能、施工便捷性和良好的经济性,被广泛应用于大跨径桥梁和城市高架桥建设中。作为这两种结构体系的重要组成部分,钢结构件的工厂化生产质量直接决定了桥梁的整体安全与耐久性。本文将结合工厂生产实际,探讨桁架桥与全螺栓连接钢箱梁结构中钢结构件的关键技术要点。
一、桁架桥钢结构件的工厂生产特点
桁架桥由多根杆件按一定几何图形组成,杆件主要承受轴向拉力或压力。其钢结构件通常包括弦杆、腹杆、节点板及连接件等。在工厂生产中,桁架桥钢结构件呈现出以下特点:
- 杆件标准化程度高:桁架桥杆件多采用型钢或焊接H型钢,截面形式统一,便于批量下料和流水线生产。
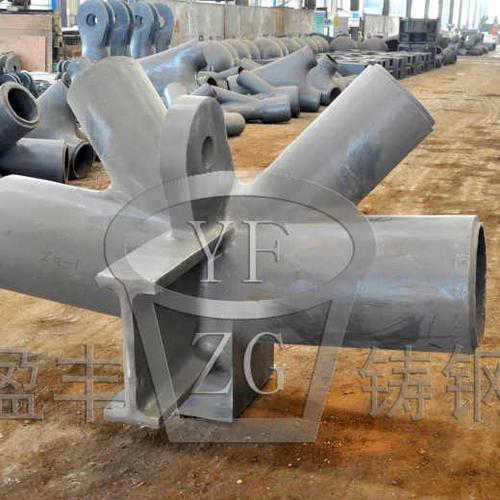
- 节点复杂度大:节点板作为连接各杆件的关键部件,其制孔精度和焊接变形控制是生产难点。工厂通常采用数控切割和钻模加工,确保孔群位置准确。
- 预拼装要求严格:为保证现场安装顺利,工厂需对桁架桥分段进行预拼装,校验几何尺寸和接口匹配性。
二、全螺栓连接钢箱梁结构体系的生产要点
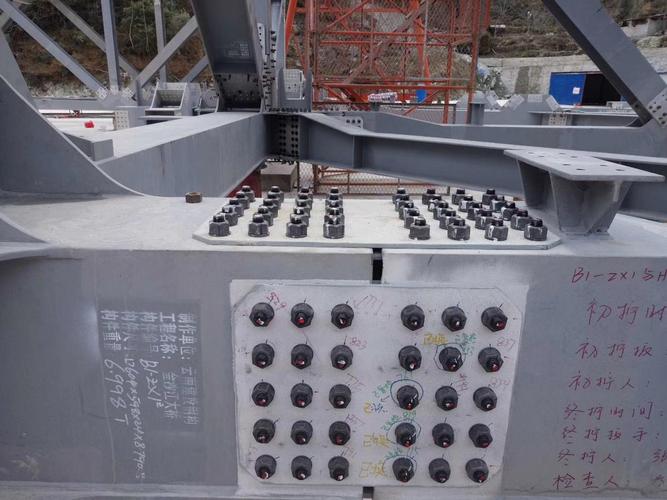
全螺栓连接钢箱梁结构体系采用高强螺栓将箱梁节段连接成整体,具有安装速度快、质量易保证、可拆卸更换等优点。其钢结构件主要包括顶板、底板、腹板、横隔板及拼接板等。工厂生产时需重点关注:
- 板单元制造精度:钢箱梁由多种板单元组装而成,板单元的平整度、坡口尺寸和焊接质量直接影响箱梁整体受力。
- 螺栓孔群精度控制:全螺栓连接要求所有拼接部位的螺栓孔群必须精确对位。工厂采用数控平面钻床和三维钻床进行制孔,孔位偏差控制在±0.5mm以内。
- 摩擦面处理:高强螺栓连接的摩擦面需进行喷砂或抛丸处理,抗滑移系数须达到设计要求,通常不低于0.45。
- 焊接变形控制:钢箱梁焊接量大,需制定合理的焊接顺序和预热、后热措施,减少焊接变形和残余应力。
三、工厂生产中的关键技术措施
结合生产实际,确保桁架桥及全螺栓连接钢箱梁钢结构件质量的关键技术措施包括:
- 深化设计与BIM技术应用:通过深化设计软件和BIM技术,提前发现并解决杆件碰撞、孔群冲突等问题,生成精确的零件加工图。
- 数控下料与精密切割:采用数控火焰切割或等离子切割,保证零件尺寸精度和边缘质量。
- 组装胎架与工装夹具:针对桁架杆件和箱梁节段,设计专用组装胎架和工装夹具,确保组装几何尺寸满足规范要求。
- 焊接工艺评定与焊工培训:所有焊接节点须进行工艺评定,焊工须持证上岗,并定期培训考核。
- 三坐标测量与激光跟踪:应用三坐标测量仪或激光跟踪仪对大型构件进行检测,及时修正偏差。
- 涂装与包装运输:完成除锈、涂装后,采取可靠的包装和运输方案,防止构件在运输过程中变形和损伤。
四、
桁架桥及全螺栓连接钢箱梁结构体系是桥梁工程的重要形式,其钢结构件的工厂化生产是保证工程质量和进度的关键环节。通过标准化设计、精密化制造、系统化检测,工厂能够生产出满足设计要求的高质量钢结构件,为桥梁的安全运营奠定坚实基础。随着智能制造和数字化技术的发展,钢结构件生产将向更高精度、更高效率的方向持续进步。