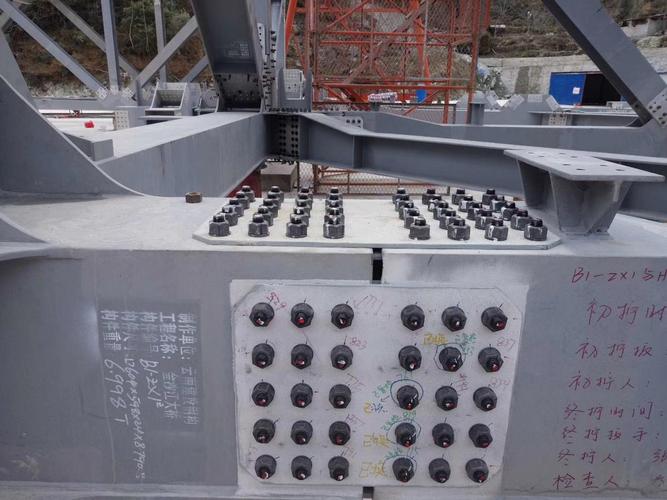
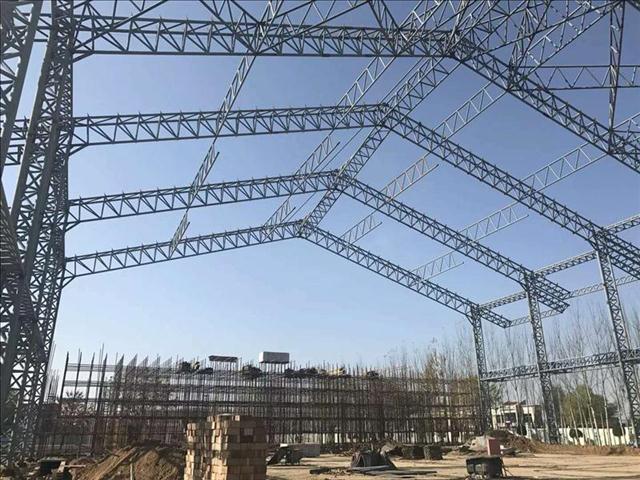
塔式起重机作为建筑工地上的核心设备,其节臂架作为主要承载结构,焊接质量直接关系到整机的安全性和使用寿命。传统焊接工装多为专用刚性工装,一套工装只能适应一种或少数几种规格的节臂架,导致产品切换时需频繁更换工装,不仅增加了生产成本,还延长了生产周期,难以适应多品种、小批量的市场趋势。柔性工装以其可调整、可重构的特点,为解决上述问题提供了有效途径。本文旨在探讨柔性工装在塔式起重机节臂架焊接中的应用,分析其优势、实现方式及对钢结构件焊接质量的影响,为相关企业提供参考。
一、塔式起重机节臂架的结构特点与焊接要求
塔式起重机节臂架通常由主弦杆、腹杆、节点板等构成,材质多为Q345B、Q460等低合金高强度结构钢。节臂架尺寸较大、形状复杂,焊接接头形式多样,包括对接、角接、T形接等,焊缝质量要求高,需满足GB/T 3323、GB/T 11345等标准。节臂架作为空间桁架结构,对整体尺寸精度和形位公差有严格要求,如直线度、平面度、对角线偏差等。这些特点决定了焊接工装必须具备足够的刚度、精度和适应性。
二、传统刚性工装的局限性
传统焊接工装多为根据特定节臂架设计的专用工装,采用固定定位块、夹紧机构,一旦产品型号变更,工装无法适应,需重新制作,导致工装数量多、存储占用大、投资成本高。刚性工装对焊接变形缺乏补偿能力,往往需依赖后续矫正,增加了工序和能耗。在多品种小批量生产模式下,刚性工装的换型时间甚至超过焊接时间,严重制约生产效率。
三、柔性工装的技术原理与构成
柔性工装是基于模块化、可调整、可重组的理念设计的焊接夹具系统。其核心构成包括:
- 基础平台:通常采用带网格孔的系统平台(如三维柔性焊接平台),为各模块提供精确的安装基准。
- 定位模块:包括可移动的定位销、定位块、角度调整机构等,可根据节臂架弦杆位置和角度进行无级调节。
- 夹紧模块:采用快速夹钳、螺旋夹紧器、液压/气动夹紧单元等,实现多点柔性夹紧,避免局部过约束。
- 支撑模块:可调支撑座、千斤顶等,用于调整节臂架的高度和水平度,保证装配精度。
- 测量与控制系统:部分高端柔性工装集成激光跟踪仪、位移传感器等,实时监测焊接变形,并可通过伺服电机自动调整定位点位置,实现闭环控制。
柔性工装的调整通常通过手动或自动方式进行,可根据CAD模型数据快速重构工装布局,适应不同规格节臂架的焊接需求。
四、柔性工装在节臂架焊接中的具体应用
- 定位与夹紧:对于主弦杆,采用V形定位块配合快速夹钳,确保弦杆轴线位置;对于腹杆,采用可调角度定位器,保证其与弦杆的夹角。柔性工装的多点夹紧可有效控制焊接过程中的拘束度,减少变形。
- 预置反变形:通过支撑模块的高度调整或定位点的偏移,预先设置反变形量,补偿焊接后的角变形和弯曲变形。例如,针对节臂架常见的挠曲变形,可在平台中部设置可调支撑,使节臂架在焊接前呈现一定的上拱,焊后回弹至平直。
- 快速换型:借助模块化设计,更换产品时只需重新布置定位和夹紧模块,无需更换整个工装,换型时间可从数小时缩短至数十分钟。对于系列化节臂架,可编制工装配置数据库,调用程序自动调整。
- 焊接变形控制:柔性工装结合焊接顺序优化(如对称焊、分段退焊),可进一步减小变形。必要时,工装可集成加热或冷却系统,主动控制温度场,降低残余应力。
- 质量检测:工装可作为检测平台,在焊接过程中或焊后利用其基准测量节臂架尺寸,实现工序间快速检验,及时纠偏。
五、应用效果分析
某塔机生产企业在节臂架焊接中引入柔性工装系统后,取得了显著效果:(1)工装数量减少约60%,降低了工装投资和库存;(2)产品换型时间由平均4小时降至0.5小时,生产效率提高30%以上;(3)通过预置反变形,焊后矫正工作量减少50%,节省了人力和能耗;(4)节臂架关键尺寸精度提高,一次合格率从85%提升至96%,产品质量稳定性明显改善;(5)柔性工装的适应性使企业能够快速响应市场个性化需求,增强了竞争力。
六、结论与展望
柔性工装以其高适应性、高精度和高效率的特点,在塔式起重机节臂架焊接中展现出显著优势,有效解决了多品种、小批量生产中的工装瓶颈问题,同时提升了钢结构件的焊接质量和生产效率。随着智能制造技术的发展,柔性工装将朝着自动化、数字化和智能化方向演进,例如集成机器人焊接、视觉识别和数字孪生技术,实现全流程的智能化控制。柔性工装必将在工程机械、建筑钢结构等领域发挥更大的作用,推动行业转型升级。